ภาพวาดที่ระบุว่า "เหล็กชุบแข็งและอบคืนตัวเท่านั้น 45–50 HRC" ทำให้ต้องตัดสินใจ 3 ประการ ได้แก่ เหล็กเกรดใด อุณหภูมิในการอบคืนสภาพที่ซัพพลายเออร์มีอยู่จริง และจำนวนขอบตามการใช้งานที่อาจถูกแยกคาร์บอนออก คำตอบทั้งสามนี้จะตัดสินว่าแหวนล็อคสลักภายนอกจะคงตลับลูกปืนให้คงอยู่กับที่ตลอดระยะเวลาของการสั่นสะเทือนนานนับทศวรรษ หรือจะผ่อนคลายอย่างเงียบ ๆ ในช่วงการบริการครั้งแรก
คำตอบสั้น ๆ : "แข็งและอารมณ์" อธิบายถึงลำดับ ไม่ใช่คุณสมบัติ การชุบแข็งออสเทนไนต์จะทำให้เหล็กมีอุณหภูมิประมาณ 800–900 °C และดับให้มีความแข็งสูงสุด แบ่งเบาบรรเทาทันทีหลังจากนั้นส่งความเหนียวกลับคืนมาด้วยต้นทุนที่ควบคุมได้ในความแข็ง สำหรับแหวนล็อคเหล็กสปริงและจานสปริง ข้อกำหนดส่วนใหญ่จะอยู่ระหว่าง 42 ถึง 52 HRC หลังจากการอบคืนตัวที่ใดที่หนึ่งในช่วงอุณหภูมิ 300–450 °C ซึ่งแข็งพอที่จะต้านทานการบริเนลภายใต้แรงขับตามแนวแกน เหนียวพอที่จะทนทานต่อการติดตั้งด้วยคีมแหวนล็อคสลัก
ทุกอย่างด้านล่างนี้เขียนจากฝ่ายจัดซื้อและกระบวนการ แต่ละส่วนจะตอบคำถามที่ผู้ซื้อ นักออกแบบ หรือวิศวกรด้านคุณภาพจะต้องต่อสู้ในการประชุมซัพพลายเออร์หรือรายงานความล้มเหลวในที่สุด
การชุบแข็งและการอบคืนตัว: สิ่งที่แต่ละขั้นตอนควบคุมได้จริง
การรักษาความร้อนไม่ใช่การดำเนินการเพียงครั้งเดียว สี่ขั้นตอนซ้อนกัน และแต่ละขั้นตอนมีโหมดความล้มเหลวที่มีลักษณะเฉพาะของตัวเอง สิ่งที่น่าสับสนคือเหตุใดซัพพลายเออร์สองรายจึงสามารถรับรอง 48 HRC ได้และยังคงส่งมอบชิ้นส่วนที่มีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงในภาคสนาม
ออสเตนไนติงซ์, 800–900 °C
อุณหภูมิและเวลาแช่เป็นตัวกำหนดปริมาณคาร์บอนที่เข้าสู่สารละลาย การแช่น้ำจะทำให้ช่องใส่เฟอร์ไรต์อ่อนไม่แข็งตัว การแช่น้ำมากเกินไปจะทำให้เมล็ดข้าวหยาบและเสียค่าความเหนียวโดยไม่เพิ่มความแข็งแรง โดยทั่วไปเหล็กสปริง เช่น 65Mn และ 50CrV4 จะทำงานที่ส่วนบนสุดของช่วงนี้
การดับ
น้ำมันเหมาะกับเกรดอัลลอยด์ น้ำหรือโพลีเมอร์เหมาะกับเกรดคาร์บอนธรรมดา เช่น C67S การดับจะต้องเร็วพอที่จะพลาดจมูกมุกและอ่อนโยนพอที่จะไม่ทำให้ส่วนของแหวนบางแตก การบิดเบือนจะถูกตัดสินที่นี่ ไม่ใช่ในการแบ่งเบาบรรเทา
การแบ่งเบาบรรเทา โดยทั่วไปคือ 300–500 องศาเซลเซียส
นี่คือขั้นตอนที่กำหนดคุณสมบัติที่ส่งมอบ ในช่วงกลางของช่วง อุณหภูมิอบคืนตัวประมาณ 20 °C จะเคลื่อนความแข็งไป 1–2 HRC เวลาในการถือครองก็นับเช่นกัน: ส่วนที่ดึงทันทีที่อุณหภูมิถึงอุณหภูมิจะไม่เหมือนกับส่วนที่แช่ไว้เป็นเวลาหนึ่งชั่วโมง
การอบหลังการชุบ
ชิ้นส่วนที่ชุบด้วยไฟฟ้าเกินกว่า 32 HRC ประมาณ 32 HRC มีความเสี่ยงที่จะเกิดการเปราะของไฮโดรเจน การอบที่อุณหภูมิ 190–230 °C ซึ่งเริ่มภายในไม่กี่ชั่วโมงของการชุบ ถือเป็นการลดปัญหามาตรฐาน — และอยู่ในใบสั่งซื้อ ไม่ใช่สมมุติฐาน
อุณหภูมิแบ่งเบาจะกำหนดความแข็ง ความเหนียว และความเสถียร
ตารางด้านล่างนี้เป็นข้อมูลอ้างอิงที่มีประโยชน์มากที่สุดเมื่อภาพวาดให้เฉพาะแถบความแข็งเท่านั้น โดยแสดงให้เห็นว่าการเปลี่ยนแปลงของอุณหภูมิการอบคืนตัวส่งผลต่อเหล็กสปริงคาร์บอน 0.6–0.8 % ที่ผ่านการชุบน้ำมันที่อุณหภูมิประมาณ 850 °C
การอ่านเชิงปฏิบัติมีความสำคัญมากกว่าตัวเลข แหวนล็อคสลัก 46–52 HRC และจานสปริง 40–46 HRC ไม่ใช่ผลิตภัณฑ์เดียวกันกับเอกสารที่แตกต่างกัน วงแหวนล็อคสลักต้องการความแข็งของพื้นผิวเพื่อต้านทานการขูดขีดของผนังร่อง สปริงจานต้องมีอุณหภูมิการอบคืนตัวที่สูงกว่าเพื่อให้สามารถเบี่ยงเบนไปหลายล้านรอบโดยไม่ต้องตั้งอุณหภูมิแบบถาวร
 สปริงจานทรงกรวย DIN 2093 สำหรับโหลดตามแนวแกน สปริงจานทรงกรวยสำหรับการรับแรงตามแนวแกนและการรักษาแรงดันที่หน้าแปลน พร้อมตารางขนาด DIN 2093 เหล็กสปริง และตัวเลือกการปรับสภาพพื้นผิว ดูผลิตภัณฑ์ →
มาตรฐานกำหนดหน้าต่าง ไม่ใช่กระบวนการ DIN 471 และ DIN 472 สำหรับแหวนล็อคสลัก และ DIN 2093 สำหรับจานสปริง แต่ละตัวจะกำหนดช่วงความแข็งและการแยกสลายคาร์บอนที่อนุญาต ซัพพลายเออร์ที่เสนอราคาเพียง "45–50 HRC" กำลังเสนอราคาผลลัพธ์โดยไม่มีการรับประกันกระบวนการอยู่เบื้องหลัง
ตัวชี้วัดที่กำหนดชีวิตภาคสนาม
ความแข็งคือตัวเลขที่พิมพ์บนใบรับรอง ชีวิตที่เหนื่อยล้าถูกกำหนดด้วยสี่สิ่งที่ไม่ค่อยปรากฏให้เห็นเลย
- การกำจัดคาร์บอน ผิวที่อ่อนนุ่มและสิ้นเปลืองคาร์บอนบริเวณขอบการใช้งานเป็นสาเหตุคลาสสิกของความล้มเหลวของแหวนล็อคสลักตั้งแต่เนิ่นๆ วิธีปฏิบัติที่ดีให้ปิดไว้ที่ขอบรับน้ำหนัก 0.02 มม. และตรวจสอบบนหน้าตัดขัดเงา ไม่ใช่ด้วยตา
- ออสเทนไนต์ที่คงอยู่ ออสเทนไนต์ที่สูงกว่าประมาณ 5 % จะเปลี่ยนไปเป็นมาร์เทนไซต์ที่ไม่มีการผ่านกระบวนการ: วงแหวนจะโตขึ้นและความพอดีจะเปลี่ยนไป การปรับอุณหภูมิครั้งที่สองหรือการรักษาด้วยความเย็นจัดจะทำให้อุณหภูมิลดลง
- ขนาดเกรนและเนื้อหาที่รวม เม็ดละเอียด (ASTM 7 หรือละเอียดกว่า) คือสิ่งที่ช่วยให้แหวน 48 HRC ทนต่อแรงกระแทกได้ เม็ดหยาบจากอ่างออสเทนไนต์ที่ร้อนจัดจะไม่ปรากฏบนใบรับรองความแข็ง
- คุณภาพขอบ. วงแหวนที่มีการประทับตราจะมีโซนรับแรงเฉือนและโซนแตกหัก เสี้ยนหรือรอยแตกขนาดเล็กบนขอบแรงดึงจะกลายเป็นจุดเริ่มของความล้าก่อนที่ร่องจะสึกหรอ
เนื่องจากตัวแปรเหล่านี้ถูกตั้งค่าไว้ภายในเตาเผามากกว่าการตรวจสอบขั้นสุดท้าย เส้นทางกระบวนการจึงมีความสำคัญมากกว่าใบรับรองเพียงอย่างเดียว ของเรา ขั้นตอนการผลิตภายในองค์กร เก็บการแบลงค์ การอบชุบด้วยความร้อน ฟอสเฟต และการคัดแยกด้วยแสงอัตโนมัติไว้ในระบบคุณภาพเดียว ซึ่งทำให้สามารถตรวจสอบความสามารถในการทำซ้ำความแข็งแบบล็อตต่อล็อตได้ มากกว่าที่จะเป็นเพียงเรื่องเล็กๆ น้อยๆ
ที่ซึ่งตัวยึดแบบแข็งและแบบนิรภัยทำงานได้
ชิ้นส่วนที่แข็งและผ่านความร้อนจะมุ่งไปที่จุดที่มีการสั่นสะเทือนและการหมุนเวียนด้วยความร้อนมาบรรจบกับข้อต่อที่ต้องยึดแน่นโดยไม่ต้องมีการเชื่อม
ระบบขับเคลื่อนและการเบรกของยานยนต์ — ประมาณ 42 %
กล่องเกียร์ลมและระบบพิทช์ — ประมาณ 22 %
เครื่องจักรก่อสร้างและการเกษตร — ประมาณ 18 %
กระปุกเกียร์และปั๊มอุตสาหกรรม — ประมาณ 12 %
เครื่องจักรทั่วไปอื่นๆ — ประมาณ 6 %
การแยกด้านบนสะท้อนถึงการผสมผสานราคาที่เราเห็นมากกว่าการศึกษาตลาด แต่จะอธิบายรูปแบบ แหวนยึดจะอยู่ที่ด้านบนของรายการเนื่องจากโดยปกติแล้วจะเป็นชิ้นส่วนที่ถูกที่สุดในการประกอบที่มีราคาแพงและเป็นชิ้นที่ความล้มเหลวทำให้เกิดความเสียหายต่อหลักประกันมากที่สุด การใช้งานด้วยลมโดยเฉพาะอย่างยิ่งต้องการบางสิ่งที่ยากต่อการระบุด้วยความแข็งเพียงอย่างเดียว: 42–50 HRC, การสลายตัวของคาร์บอนต่ำ และการเคลือบฟอสเฟตหรือเกล็ดสังกะสีซึ่งจะไม่ทำให้แหวนเปราะ
รายการที่ขอบ่อยที่สุดยังคงเป็นวงแหวนเพลาธรรมดา เนื่องจากเป็นตัวระบุตำแหน่งแนวแกนเริ่มต้นในการออกแบบกระปุกเกียร์ ปั๊ม และมอเตอร์
 วงแหวนล็อคภายนอก DIN 471 สำหรับการยึดแกนเพลา วงแหวนเพลาสำหรับตำแหน่งตามแนวแกนและการควบคุมการเคลื่อนที่ ด้วยขนาด DIN 471 ถึง 1000 มม. เหล็กกล้าคาร์บอนหรือสเตนเลส และตัวเลือกการเคลือบ ดูผลิตภัณฑ์ →
การระบุและการซื้อ: การตรวจสอบห้าขั้นตอน
ข้อพิพาทเรื่องความแข็งส่วนใหญ่ย้อนกลับไปที่ใบสั่งซื้อที่ระบุตัวเลขและไม่มีอะไรอื่นอีก ข้อกำหนดห้าบรรทัดช่วยขจัดความเสี่ยงเกือบทั้งหมดนั้น
1. ตั้งชื่อมาตรฐาน DIN 471, DIN 472, DIN 2093 และค่าเทียบเท่าได้กำหนดช่วงความแข็ง รูปทรงของร่อง และวิธีการทดสอบไว้แล้ว การซื้อหมายเลขมาตรฐานจะลบข้อโต้แย้งส่วนใหญ่ก่อนที่จะเริ่มต้น
2.ให้หน้าต่างและวิธีการ ช่วงเช่น 44–50 HRC บวกกับเส้นทางการแปลงที่ระบุ (HV1 แปลงเป็น HRC สำหรับส่วนที่บาง) ช่วยป้องกันข้อโต้แย้งแบบคลาสสิกที่วงแหวนขนาด 1.2 มม. อ่านแตกต่างออกไปบนเครื่องทดสอบแบบตั้งโต๊ะ
3. ปิดฝาอุณหภูมิการแบ่งเบาบรรเทา การเขียน "อุณหภูมิไม่ต่ำกว่า 350 °C" จะหยุดซัพพลายเออร์ไม่ให้สัมผัสความแข็งด้วยอุณหภูมิต่ำสั้นๆ ซึ่งทำให้ชิ้นส่วนเปราะในการใช้งาน
4. ตั้งค่าการแยกคาร์บอนและขีดจำกัดขอบ หนึ่งส่วนย่อยในข้อมูลจำเพาะและหนึ่งการตรวจสอบในการตรวจสอบขาเข้าจะลบโหมดความล้มเหลวทั้งหมดออกจากบันทึกความเสี่ยง
5. ต้องมีการตรวจสอบย้อนกลับเป็นจำนวนมาก เตาเผา แบทช์ แผนภูมิการอบชุบด้วยความร้อน การสำรวจความแข็ง และบันทึกการอบชุบ — เอกสารที่สามารถป้องกันการเคลมได้ในอีกหนึ่งปีต่อมา
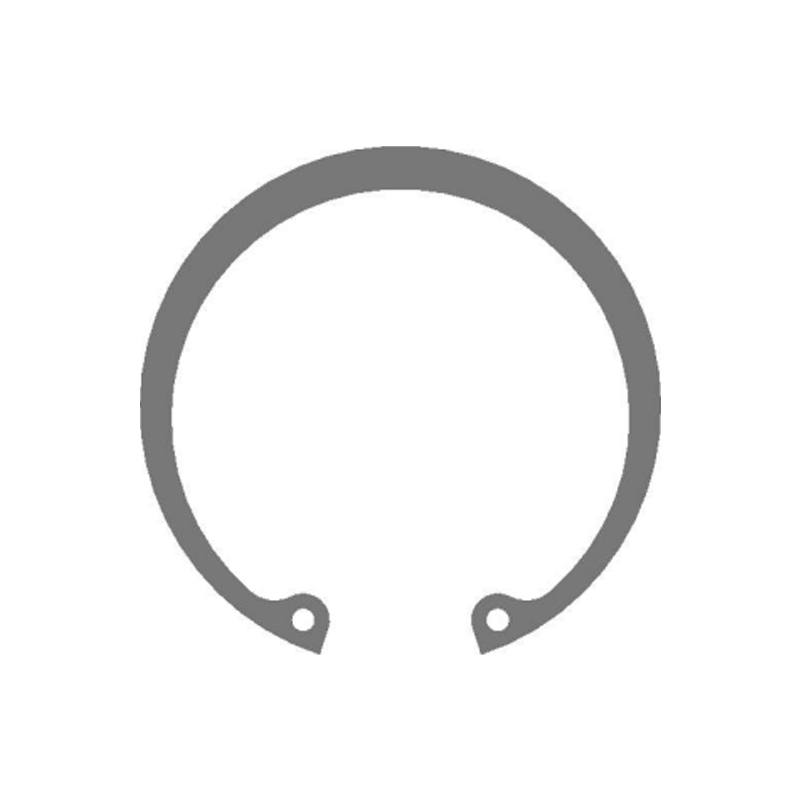 วงแหวนภายในแบบเมตริก DIN 472 สำหรับการยึดกระบอกสูบ แหวนล็อคสลักภายในสำหรับการยึดตามแนวแกนในรูที่กลึงด้วยเครื่องจักร ด้วยขนาดเมตริก DIN 472 เหล็กกล้าคาร์บอนหรือสเตนเลส และตัวเลือกการรักษาพื้นผิว ดูผลิตภัณฑ์ →
ในกรณีที่ภาพวาดเป็นแบบพิเศษ เช่น ตัวดึงออฟเซ็ต ความกว้างของร่องที่ไม่ได้มาตรฐาน ขายึดที่ยังมีตลับลูกปืนอยู่ งานสเปคจะเคลื่อนเร็วขึ้น ของเรา การปั๊มและการพัฒนาแหวนแบบกำหนดเอง เส้นทางเริ่มต้นด้วยขนาดร่องและกล่องโหลดแทนที่จะเป็นหมายเลขแค็ตตาล็อก ซึ่งโดยปกติจะเป็นวิธีที่เร็วที่สุดในการตอบคำถามด้านความแข็งที่มาตรฐานไม่ตอบ
การบำรุงรักษา การใช้ซ้ำ และการปฏิบัติตามข้อกำหนด
คุณสมบัติที่ทำให้ชิ้นส่วนที่แข็งและชุบแข็งเชื่อถือได้ยังทำให้สภาพของชิ้นส่วนยากต่อการตัดสินด้วยตา กฎบางข้อทำให้แอสเซมบลีมีความเที่ยงตรงหลังจากสร้างใหม่ครั้งแรก
- อย่านำแหวนล็อคสลักหรือสปริงจานกลับมาใช้ซ้ำหลังจากการถอดออก การแบ่งเบาบรรเทาที่ให้ความเหนียวยังหมายถึงแหวนที่แผ่ออกเมื่อได้รับผลผลิตครั้งเดียว
- มองหาการกัดกร่อนของเฟรตติ้งบนผนังร่องทุกครั้ง เครื่องหมายพยานขัดเงาหมายถึงการเคลื่อนไหว ซึ่งหมายความว่าความกว้างของร่องหรือความหนาของแหวนไม่อยู่ในเกณฑ์ที่ยอมรับได้
- เก็บบันทึกการอบหลังการชุบไว้ในไฟล์สำหรับชิ้นส่วนที่ชุบสังกะสีซึ่งมีอุณหภูมิสูงกว่า 32 HRC หากบันทึกหายไป ให้ปฏิบัติต่อล็อตนั้นในฐานะผู้ต้องสงสัย แทนที่จะยอมรับได้
- เชื่อมโยงหลักฐานการเคลือบเข้ากับวิธีการที่ได้รับการยอมรับ: การพ่นเกลือตามมาตรฐาน ISO 9227, การคัดกรองการเปราะของไฮโดรเจนตามมาตรฐาน ISO 15330 หรือ ASTM F1940 ซึ่งข้อกำหนดการเคลือบกำหนดไว้
- ใส่ใบรับรองวัสดุตามมาตรฐาน EN 10204 3.1 เอกสาร PPAP และส่วนการแจ้งเตือนการเปลี่ยนแปลงลงในข้อตกลงการจัดหา ไม่ใช่ในโฟลเดอร์ที่ไม่มีใครเปิด
ในห่วงโซ่อุปทานที่มีการควบคุม — ยานยนต์ภายใต้ IATF 16949 หรือลมภายใต้ข้อตกลงคุณภาพเฉพาะของลูกค้า — โดยปกติแล้วการบำบัดความร้อนจะถือเป็นกระบวนการพิเศษที่ต้องใช้ผู้ปฏิบัติงานที่มีคุณสมบัติเหมาะสม เตาเผาที่ผ่านการสอบเทียบ และการบันทึกแผนภูมิอย่างต่อเนื่อง ผู้ซื้อที่ขอแผนภูมิเตาเผาหนึ่งครั้งในคำสั่งซื้อแรก มักจะเป็นคนที่ไม่ต้องดำเนินการตรวจสอบความล้มเหลวในภายหลัง
เหล็กชุบแข็งและอบคืนตัวเป็นคำตอบที่เชื่อถือได้สำหรับคำถามเฉพาะเจาะจง: คุณจะยึดส่วนประกอบให้เข้าที่ภายใต้น้ำหนักบรรทุกได้อย่างไรโดยไม่ทำให้แตกหักง่าย ตอบว่าด้วยเกรดวัสดุ ช่วงการอบคืนตัว ขีดจำกัดการแยกคาร์บอน และการอบที่จัดทำเป็นเอกสาร และชิ้นส่วนมีพฤติกรรมตามที่ออกแบบไว้ ตอบด้วยตัวเลขความแข็งเพียงอย่างเดียว และการแก้ไขแบบครั้งต่อไปจะเขียนโดยรายงานความล้มเหลว