ลวดล็อคสแตนเลส 302 ขนาด 0.8 มม. สามารถผ่านการตรวจสอบแรงดึงทุกครั้งเมื่อสินค้าเข้า และยังคงดึงสายรัดป้องกันไว้ใช้งานไม่ได้ ลวดมาจากแหล่งหลอมละลายที่โปรแกรมไม่ยอมรับ หรือมาถึงด้วยอุณหภูมิที่ไม่ถูกต้อง และความไม่สอดคล้องกันครั้งแรกจะปรากฏขึ้นเมื่อช่างประกอบบิดเกลียวและลวดแตกที่ส่วนโค้ง ลวดที่มีความแม่นยำนั้นแทบจะไม่ใช่ส่วนประกอบที่ใครๆ ก็สามารถถ่ายภาพได้ แต่มันเป็นตัวกำหนดขีดจำกัดในการประกอบที่ขึ้นอยู่กับลวดนั้น
ข้อสรุปในทางปฏิบัติสำหรับอุตสาหกรรมการบินและอวกาศและการป้องกันประเทศ: ซื้อลวดที่มีความแม่นยำเพื่อใช้เป็นระบบวัสดุควบคุม ไม่ใช่เป็นโลหะที่มีความยาวเป็นสินค้าโภคภัณฑ์ ตัวแปรสี่ตัวตัดสินใจว่าจะยอมรับล็อตหรือไม่ ได้แก่ โลหะผสมและแหล่งกำเนิดหลอม เส้นผ่านศูนย์กลางและความทนทาน อุณหภูมิและสภาพพื้นผิว และความสามารถในการตรวจสอบย้อนกลับไปยังตัวเลขความร้อน รับสิทธิ์เหล่านั้นและตัวเชื่อมต่อ สายเคเบิลควบคุม สายเทอร์โมคัปเปิล และส่วนประกอบยึดที่ขึ้นรูปด้วยลวด ล้วนทำงานได้อย่างคาดเดาได้ พลาดหนึ่งครั้งและการตรวจสอบขั้นสุดท้ายจะไม่สามารถกู้คืนพัสดุได้
รุ่นสั้น
- โลหะผสมและแหล่งหลอมเหลวเป็นคำถามเกี่ยวกับคุณสมบัติ ไม่ใช่คำถามด้านราคา
- ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางและรูปไข่ช่วยขับเคลื่อนคุณภาพการย้ำ แรงแทรก และลักษณะที่แหวนที่ขึ้นรูปจะอยู่ในร่องของมัน
- อุณหภูมิและสภาพพื้นผิวเป็นตัวกำหนดอายุการใช้งานที่ล้า แรงดึงไม่ได้บ่งบอกว่าลวดจะแตกเมื่อบิดหรือไม่
- บันทึกความสามารถในการตรวจสอบย้อนกลับ น้ำหนักเคลือบ และความสะอาดเป็นสิ่งแรกที่ผู้ตรวจสอบขอดู
โดยที่ลวดที่มีความแม่นยำจะรับน้ำหนักในการบินและอวกาศและการป้องกัน
บทบาทหกประการทำให้เกิดการใช้สายไฟที่แม่นยำที่สุดในโครงเครื่องบิน เครื่องยนต์ และแพลตฟอร์มภาคพื้นดิน แต่ละโหมดมีโหมดความล้มเหลวที่แตกต่างกัน และข้อกำหนดที่ปกป้องบทบาทหนึ่งอาจไม่เกี่ยวข้องกับบทบาทถัดไป
ลวดล็อคและลวดนิรภัย
ลวดขนาด 0.5 มม. ถึง 1.6 มม. บิดผ่านหัวตัวยึด เปลือกขั้วต่อ และแผงปิด ความคงตัวของอุณหภูมิเป็นคุณสมบัติในการควบคุม: ลวดที่แข็งเกินไปในการบิดครั้งแรก ลวดที่อ่อนเกินไปจะยืดออกและสูญเสียพรีโหลด
ตัวนำสัญญาณ Avionics และตัวนำไฟฟ้า
ตัวนำตีเกลียวที่ละเอียดและละเอียดเป็นพิเศษ มักจะชุบทองแดง มีสายรัดพันกันเป็นเกลียว ที่เกจขนาดเล็ก ข้อบกพร่องที่สำคัญคือความเสียหายของเกลียวที่หางปลา ไม่ใช่ตัวตัวนำเอง
สายเคเบิลควบคุมทางกล
เส้นสายส่งการเคลื่อนที่ของห้องนักบินหรือแอคทูเอเตอร์ในลำตัวเครื่องบินและยานเกราะ เส้นที่ทนต่อการกัดกร่อนและความยาวของชั้นที่ควบคุมได้จะกำหนดระยะฟันเฟือง การยืดตัว และระยะเวลาการให้บริการ
องค์ประกอบยึดแบบลวด
ลวดและแถบเหล็กสปริงขึ้นรูปเป็นวงแหวนและสุริยุปราคาที่ช่วยยึดตลับลูกปืน หมุด และเพลาให้อยู่ในตำแหน่ง ความพอดีของร่อง ความหนาและความแข็งของผนังแนวรัศมีเป็นตัวกำหนดว่าองค์ประกอบจะอยู่ในตำแหน่งและอยู่ต่อไปหรือไม่
สปริงและองค์ประกอบรับน้ำหนัก
เหล็กสปริงขึ้นรูปเป็นแหวนรองทรงกรวยและองค์ประกอบแรงอัด การเปลี่ยนแปลงความหนาและความเรียบเพียงไม่กี่ไมโครเมตรจะเปลี่ยนกราฟการโก่งโหลดและพรีโหลดที่ข้อต่อมองเห็นได้จริง
เซ็นเซอร์ เทอร์โมคัปเปิ้ล และสายป้องกัน
เซ็นเซอร์ของเครื่องยนต์และเฟรมเครื่องบินต้องใช้ลวดที่ยึดการสอบเทียบผ่านการหมุนเวียนความร้อน ในขณะที่แผงป้องกันแบบถักจะควบคุมการต่อสายดินและการควบคุมแม่เหล็กไฟฟ้า
บทบาทที่สี่และห้าคือเมื่อข้อกำหนดเฉพาะของสายไฟกลายเป็นชิ้นส่วนที่เสร็จสมบูรณ์ และในกรณีที่ฝ่ายจัดซื้อมักจะสูญเสียการควบคุม สุริยุปราคาภายนอกที่ทำจากเหล็กสปริงแบบยืดหยุ่นในรูปแบบ DIN 6799 เป็นตัวอย่างที่ดี: มีราคาถูกต่อชิ้นและมีราคาแพงต่อความล้มเหลว เนื่องจากวงแหวนที่ไม่มีที่นั่งจะหยุดสายการผลิตแทนที่จะเป็นม้านั่งตัวเดียว
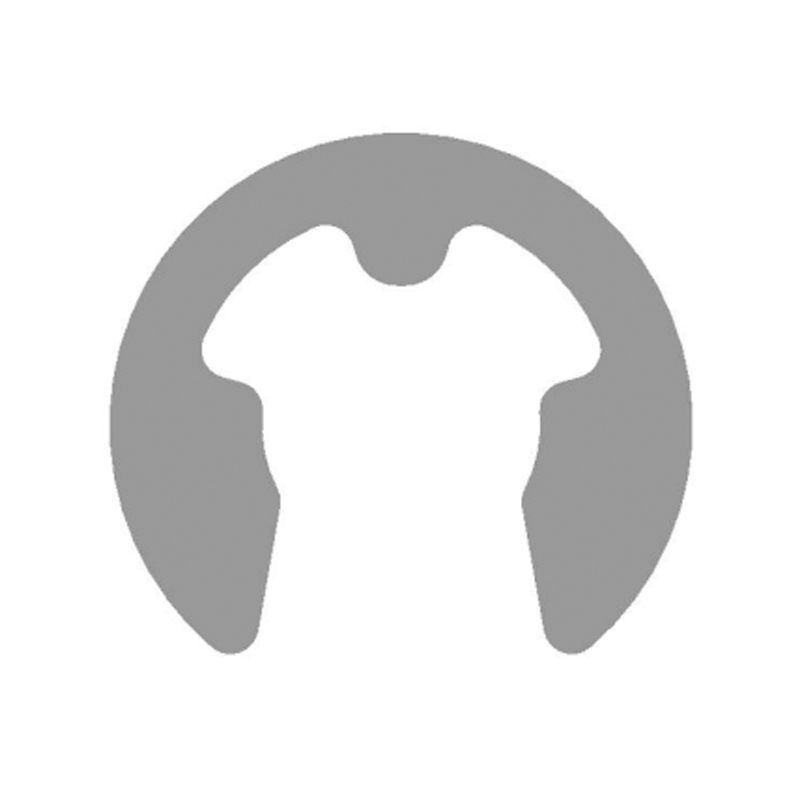 ซัพพลายเออร์ E-Clip-DIN6799 เหล็กสปริงภายนอกที่ยืดหยุ่นได้ บ้าน ผลิตภัณฑ์ แหวนล็อคสลักภายนอก เหล็กสปริงยืดหยุ่นภายนอก E-Clip-DIN6799 ดูผลิตภัณฑ์ →
การระบุลวดที่มีความแม่นยำ: ผู้ซื้อตัวแปรสี่ตัวดูถูกดูแคลน
ใบสั่งซื้อลวดมักจะดำเนินการเป็นบรรทัดเดียว: วัสดุ เส้นผ่านศูนย์กลาง อุณหภูมิ นั่นไม่เพียงพอสำหรับโครงการป้องกันประเทศ และช่องว่างจะปรากฏขึ้นในการตรวจสอบบทความแรกหรือหลังจากนั้น
1. โลหะผสมและแหล่งกำเนิดหลอม
รหัสโลหะผสมมีคำตอบเพียงครึ่งเดียวเท่านั้น ผู้ซื้อยังต้องการแหล่งหลอมเหลว เนื่องจากข้อกำหนดเกี่ยวกับโลหะชนิดพิเศษและแบบเขียนแบบที่ควบคุมโดยการส่งออกจะจำกัดแหล่งที่มาของวัสดุ เกรดที่ดูเป็นไปตามข้อกำหนดจากโรงงานที่ไม่ได้รับการอนุมัติเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดที่ทำให้การขนส่งหยุดที่ประตูทางเข้าออก
2. เส้นผ่านศูนย์กลาง วงรี และแคมเบอร์
แถบบวกหรือลบ 0.01 มม. ถือเป็นเรื่องปกติสำหรับเกจแบบละเอียด และซัพพลายเออร์และลูกค้าจะต้องวัดด้วยวิธีเดียวกัน รูปไข่และแคมเบอร์ก็มีความสำคัญไม่แพ้กัน: ตัวนำที่อยู่นอกวงจะจีบไม่เท่ากัน และวงแหวนที่ขึ้นรูปซึ่งมีความหนาของผนังในแนวรัศมีไม่เท่ากันจะเอียงในร่องและสูญเสียการยึดเกาะ
3. อารมณ์ การยืดตัว และพื้นผิว
การปรับอุณหภูมิสปริงหรือการอบอ่อน โดยมีช่วงการยืดตัวตามที่ระบุ เป็นสิ่งที่ทำให้คาดเดาการบิดและการขึ้นรูปได้ สภาพพื้นผิว — รอยวาด รอบ สารหล่อลื่นที่ตกค้าง — เป็นตัวกำหนดว่ารอยแตกเมื่อยล้าเริ่มต้นที่ส่วนโค้ง รอยจีบ หรือจุดสัมผัสของร่อง
4. การเคลือบ ความสะอาด และเอกสาร
น้ำหนักการชุบ การยึดเกาะ และความสามารถในการบัดกรีควรระบุเป็นตัวเลขมากกว่าคำอธิบาย ขอหมายเลขความร้อน ใบรับรองโรงงาน และใบรับรองการตรวจสอบพร้อมล็อต และยืนยันว่าสายไฟได้รับการทำความสะอาดและบรรจุหีบห่อเพื่อให้สามารถขนส่งได้
คำถามห้าข้อควรค่าแก่การใส่ลงใน RFQ ก่อนที่จะมีการพูดคุยเรื่องราคา:
- แหล่งกำเนิดหลอมเหลวคืออะไร และเป็นไปตามข้อกำหนดของโลหะพิเศษที่เกี่ยวข้องหรือไม่
- ความคลาดเคลื่อนใดที่ใช้กับเส้นผ่านศูนย์กลางและรูปไข่ และวัดได้อย่างไร
- ช่วงอุณหภูมิและการยืดตัวใดที่ใช้ และการทดสอบการบิดหรือการโค้งงอถือเป็นส่วนยอมรับหรือไม่
- ต้องการน้ำหนักเคลือบและระดับการยึดเกาะเท่าใด
- เอกสารใดบ้างที่จัดส่งพร้อมกับล็อต — ใบรับรองโรงงาน, ใบรับรองการตรวจสอบ, รายงานผลการทดสอบ
ในกรณีที่ลวดหรือแถบกลายเป็นส่วนยึดแบบร่อง ข้อมูลจำเพาะของชิ้นส่วนที่เชื่อมต่อจะมีน้ำหนักเท่ากัน แหวนล็อคสลักเพลาที่เป็นไปตามมิติ DIN 471 ยังคงสามารถใช้งานไม่ได้หากความลึกของร่องหรือความแข็งของแหวนอยู่นอกแถบที่ต้องการ ดังนั้นแหวนและร่องจึงมีคุณสมบัติเหมาะสมที่สุดด้วยกันแทนที่จะแยกกัน
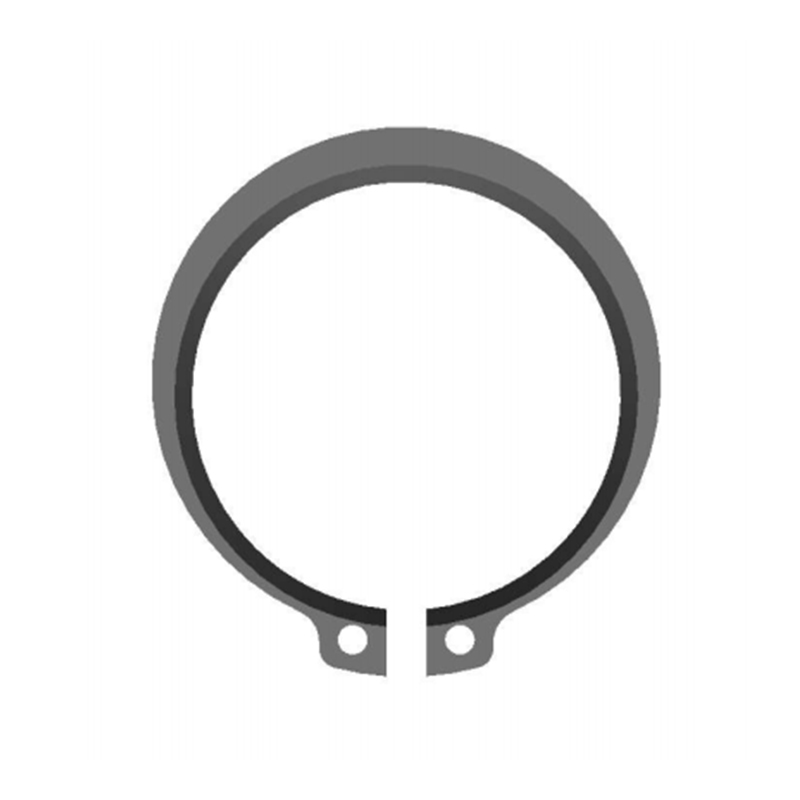 วงแหวนภายนอกสำหรับซัพพลายเออร์ Shafts-DIN471 บ้าน ผลิตภัณฑ์ แหวนล็อคสลักภายนอก แหวนล็อคสลักภายนอกสำหรับเพลา-DIN471 ดูผลิตภัณฑ์ →
การเปรียบเทียบลวดโลหะผสมสำหรับการบินและอวกาศและการป้องกัน
การเลือกโลหะผสมมักจะเริ่มต้นด้วยแถบอุณหภูมิและสภาพแวดล้อมการกัดกร่อน จากนั้นจึงจำกัดความแข็งแกร่งและราคาให้แคบลง ตารางด้านล่างเปรียบเทียบเกรดที่ปรากฏบ่อยที่สุดในข้อกำหนดของโปรแกรม
ดัชนีต้นทุนเป็นคอลัมน์ที่สำคัญน้อยที่สุดจนเหลือเพียงคอลัมน์เดียว วิศวกรที่เลือกตามต้นทุนเพียงอย่างเดียวมักจะกลับมาที่โต๊ะอีกครั้งหลังจากความล้มเหลวในการกัดกร่อน และคุณสมบัติที่สองมีราคาสูงกว่าวัสดุที่เคยทำได้ ตรรกะเดียวกันนี้ใช้กับส่วนประกอบสปริงรับน้ำหนัก เช่น แหวนรองสปริง Belleville รับน้ำหนักสูงตามมาตรฐาน DIN 2093 ซึ่งการเบี่ยงเบนความแข็งหรือความเรียบจะเปลี่ยนแรงที่ข้อต่อรับ ไม่ใช่แค่รูปลักษณ์ของชิ้นส่วนเท่านั้น
 ซัพพลายเออร์เครื่องซักผ้าสปริง Belleville รับน้ำหนักสูง-DIN2093 บ้าน ผลิตภัณฑ์ แหวนสปริง Belleville แหวนรองสปริง Belleville โหลดสูง-DIN2093 ดูผลิตภัณฑ์ →
ตัวชี้วัดที่ซ่อนอยู่: ที่ซึ่งความไม่สอดคล้องที่เกี่ยวข้องกับสายไฟกระจุกตัวอยู่
ข้อมูลการตรวจสอบที่เข้ามาจากการผลิตแบบป้อนลวดนั้นไม่ค่อยมีการเผยแพร่ แต่รูปแบบนี้จะเกิดขึ้นซ้ำในหนังสือคำสั่งด้านการบินและอวกาศและการป้องกันประเทศ การเบี่ยงเบนของเส้นผ่านศูนย์กลางและสภาพพื้นผิวรวมกันทำให้เกิดการปฏิเสธประมาณหกในสิบครั้ง และทั้งสองอย่างสามารถตรวจพบได้ที่สินค้าเข้า
แถบสุดท้ายคือแถบที่มีค่าใช้จ่ายมากที่สุดต่อเหตุการณ์ ช่องว่างในการตรวจสอบย้อนกลับไม่ได้สร้างชิ้นส่วนที่ไม่ดี แต่ทำให้เกิดการระงับ: ล็อตถูกกักกัน ลำดับการผลิตได้รับการวางแผนใหม่ และลูกค้าจะได้รับแจ้ง เลเซอร์ไมโครมิเตอร์ การตรวจสอบการยึดเกาะของแผ่นโลหะ และชุดใบรับรองที่สะอาด มีค่าใช้จ่ายน้อยกว่าการขนส่งที่ถูกระงับเพียงครั้งเดียว
ความต้องการลวดที่แม่นยำแบ่งตามการบินและอวกาศและการป้องกันอย่างไร
ความต้องการไม่กระจายเท่าๆ กัน และการแยกกันอธิบายว่าทำไมข้อกำหนดเกจและพิกัดความเผื่อจึงเข้มงวดขึ้น Avionics และเครื่องยนต์ทำงานร่วมกันดูดซับปริมาตรมากกว่าครึ่งหนึ่ง และทั้งสองอย่างอาศัยอยู่ที่ปลายสุดของช่วงเกจ
- Avionics และชุดสายรัด: 32 เปอร์เซ็นต์
- เครื่องยนต์และฮาร์ดแวร์ควบคุมการบิน: 24 เปอร์เซ็นต์
- การยึดโครงสร้างเฟรมเครื่องบิน: 18 เปอร์เซ็นต์
- แพลตฟอร์มทางบกและทางเรือ: 15 เปอร์เซ็นต์
- ระบบอวกาศและดาวเทียม: ร้อยละ 11
อ่านแผนภูมิเป็นแผนที่การจัดซื้อจัดจ้าง ส่วนแบ่งด้านระบบการบิน 32 เปอร์เซ็นต์คือจุดที่คุณภาพการย้ำและการยึดเกาะของแผ่นชุบมีอิทธิพลเหนือ ส่วนแบ่งเครื่องยนต์ 24 เปอร์เซ็นต์คือจุดที่อุณหภูมิและพฤติกรรมออกซิเดชั่นเป็นตัวตัดสินการเลือกโลหะผสม ส่วนแบ่งโครงสร้างเครื่องบิน 18 เปอร์เซ็นต์คือปริมาณการใช้ส่วนประกอบยึดและล็อคที่ขึ้นรูปด้วยลวด การสร้างรายชื่อซัพพลายเออร์ตามหนึ่งในสามกลุ่มนั้นแทบจะไม่ครอบคลุมอีกสองกลุ่มเลย
ตั้งแต่ข้อกำหนดเฉพาะของสายไฟไปจนถึงการเปิดตัวการผลิต: เส้นทางการตรวจสอบคุณสมบัติห้าขั้นตอน
ขั้นตอนที่ 1: กำหนดรอบการทำงาน
แถบอุณหภูมิ การสั่นสะเทือน ความชื้น หมอกเกลือ และอายุการใช้งานที่คาดหวัง ซึ่งแมปกับมาตรฐานที่เกี่ยวข้อง ระยะเวลาวิศวกรรมประมาณ 2-4 สัปดาห์ถือเป็นเรื่องปกติและเป็นขั้นตอนที่ถูกที่สุดในการทำให้ถูกต้อง
ขั้นตอนที่ 2: ตรวจสอบแหล่งที่มาหลอมเหลว
ยืนยันข้อจำกัดการนำเข้าและข้อกำหนดเกี่ยวกับโลหะชนิดพิเศษ และรวบรวมหมายเลขความร้อนและใบรับรองโรงงานก่อนที่จะดึงตัวอย่างใดๆ ขั้นตอนนี้ป้องกันคลาสความล้มเหลวที่แพงที่สุด
ขั้นตอนที่ 3: การตรวจสอบบทความครั้งแรก
เส้นผ่านศูนย์กลางและรูปไข่ แรงดึง การยืดตัว ความแข็ง น้ำหนักการเคลือบ และการตรวจสอบด้วยสายตาที่กำลังขยาย สำหรับลวดล็อค ให้เพิ่มการทดสอบการบิดแบบทำลายความยาวตัวอย่าง
ขั้นตอนที่ 4: ตรวจสอบกระบวนการ
การวาด การอบอ่อน ทำความสะอาด การชุบ และการขึ้นรูปแต่ละครั้งเป็นการเคลื่อนย้ายวัสดุ ตรวจสอบการสปริงกลับและร่องที่พอดีบนชิ้นส่วนที่ขึ้นรูป แทนที่จะเป็นตัวอย่างที่เรียบ เนื่องจากนั่นคือจุดที่พฤติกรรมการขึ้นรูปแสดงให้เห็น
ขั้นตอนที่ 5: ปล่อยสู่การผลิต
การแยกล็อต การควบคุมเข้าก่อนออกก่อน และการตรวจสอบย้อนกลับบาร์โค้ด ตามระเบียบวินัยเดียวกันกับที่ใช้กัน ขั้นตอนการผลิตภายในองค์กร รวมถึงการสุ่มตัวอย่าง AQL และการเรียงลำดับด้วยแสงอัตโนมัติสำหรับชิ้นส่วนที่ขึ้นรูป
ขั้นตอนที่ 3 และ 4 คือจุดที่โปรแกรมส่วนใหญ่พบว่าข้อกำหนดของตนไม่สมบูรณ์ หากการตรวจสอบบทความแรกผ่านแต่ชิ้นส่วนที่ขึ้นรูปแล้วพันชิ้นแรกหลุดออกจากเกณฑ์ที่ยอมรับได้ ปัญหามักจะอยู่ที่ความสามารถของกระบวนการ ไม่ใช่สายไฟที่เข้ามา
การบำรุงรักษา การปฏิบัติตามข้อกำหนด และเอกสารที่คุ้มครองล็อต
การปฏิบัติตามข้อกำหนดในส่วนนี้ส่วนใหญ่เกี่ยวกับหลักฐาน ล็อตลวดที่ไม่สามารถติดตามได้ว่ามีการหลอมละลาย น้ำหนักการเคลือบที่สันนิษฐานแทนที่จะวัด หรือบันทึกการรักษาความร้อนที่มีอยู่ในอีเมลเท่านั้น ทั้งหมดนี้จะถูกแสดงในระหว่างการตรวจสอบจากลูกค้า และบ่อยครั้งหลังการส่งมอบหลายปี
- ข้อกำหนดเกี่ยวกับวัสดุที่ถูกจำกัด: ตรวจสอบประเทศหลอมเหลวและการอนุมัติของโรงงานโดยเทียบกับแบบร่างก่อนสั่งซื้อ ไม่ใช่หลังจากมาถึงแล้ว
- ระบบคุณภาพ: ระบบการจัดการคุณภาพการบินและอวกาศพร้อมการรับรองกระบวนการพิเศษที่ได้รับการรับรองสำหรับการบำบัดความร้อนและการชุบ
- หลักฐานการทดสอบ: การตรวจสอบทางกลและโลหะจากห้องปฏิบัติการที่มีความสามารถ ของเราเอง ศูนย์ทดสอบได้รับการรับรองจาก CNAS ซึ่งทำให้รายงานสามารถนำไปใช้ในการตรวจสอบลูกค้าได้
- บันทึกการเก็บรักษา: เก็บบันทึกล็อต ความร้อน การเคลือบ และการตรวจสอบตามระยะเวลาที่กำหนดตามโปรแกรม ซึ่งโดยทั่วไปคือสิบปีหรือตลอดอายุของแพลตฟอร์ม
- การจัดเก็บและการจัดการ: ลวดชุบมีอายุการเก็บรักษา ขดลวดต้องไม่หักงอ และใช้กฎรัศมีการโค้งงอขั้นต่ำที่โต๊ะและในภาพวาด
การวางแผนการบำรุงรักษาเป็นไปตามตรรกะเดียวกัน ในกรณีที่ใช้ลวดที่มีความแม่นยำในการล็อคหรือยึดองค์ประกอบเพื่อความปลอดภัย ให้เปลี่ยนตามสภาพแทนที่จะใช้ปฏิทิน และเปลี่ยนชุดล็อคทั้งหมดแทนที่จะเป็นวงเดียว เหล้าองุ่นแบบผสมนั้นยากต่อการติดตามและตัดสินผิดได้ง่าย
Precision wire เป็นรายการเล็กๆ ที่มีผลกระทบอย่างมากต่อกำหนดการของโปรแกรม กฎการทำงานนั้นง่ายมาก: ระบุระบบวัสดุ ไม่ใช่วัสดุ ตั้งชื่อโลหะผสมและแหล่งกำเนิดหลอม เส้นผ่านศูนย์กลางสถานะและความทนทานต่อการตกไข่ด้วยวิธีการวัด กำหนดอุณหภูมิและการยืดตัวด้วยการทดสอบการบิดหรือการโค้งงอ และต้องใช้น้ำหนักการเคลือบบวกกับชุดใบรับรองทุกล็อต
สำหรับส่วนประกอบที่ขึ้นรูปด้วยลวด ให้ขยายขอบเขตเดียวกันนี้ไปยังรูปทรงการจับคู่ แหวน คลิป และส่วนประกอบสปริงจะใช้งานได้ดีพอๆ กับร่อง รูเจาะ หรือเบาะรองนั่งเท่านั้น และข้อต่อที่ผ่านการรับรองเนื่องจากระบบมีต้นทุนในการบำรุงรักษาน้อยกว่าชิ้นส่วนสองชิ้นที่ผ่านการรับรองแยกกัน