วิศวกรฝ่ายผลิตทุกคนเคยเห็นรูปแบบความล้มเหลวแบบเดียวกัน: แหวนยึดที่สูญเสียการยึดเกาะระหว่างการทำงานที่มีการสั่นสะเทือนสูง หรือแหวนรองสปริงที่จะค่อยๆ ปล่อยโหลดแคลมป์ออกหลังจากการหมุนเวียนด้วยความร้อนซ้ำๆ อาการดูแตกต่างออกไป แต่สาเหตุที่แท้จริงมักจะเหมือนกัน — เหล็กไม่เคยได้รับการบำบัดความร้อนแบบตกตะกอนซึ่งจำเป็นต่อการพัฒนาความแข็งแรงของความยืดหยุ่นเต็มที่
การบำบัดความร้อนด้วยการตกตะกอน - หรือที่เรียกว่าการแข็งตัวของการตกตะกอนหรือการแข็งตัวของอายุ - เป็นกระบวนการทางความร้อนสามขั้นตอนที่เพิ่มความแข็งแรงของผลผลิต ความแข็ง และความต้านทานต่อความล้าของโลหะผสมที่เลือก สำหรับแหวนล็อคสลัก แหวนสปริง และตัวยึดแบบประทับตรา ความแตกต่างระหว่างส่วนประกอบที่ล็อคอยู่ในร่องกับส่วนประกอบที่คืบคลานออกมาภายใต้การรับน้ำหนัก
ประเด็นสำคัญ: การใช้ความร้อนจากการตกตะกอนอย่างถูกต้องสามารถเพิ่มกำลังของผลผลิตได้ 50% หรือมากกว่านั้นเมื่อเทียบกับสถานะการอบอ่อน ในขณะที่ทำให้เกิดการบิดเบือนน้อยที่สุด ซึ่งเป็นเหตุผลว่าทำไมชิ้นส่วนที่บางและทนทานอย่างแน่นหนา เช่น วงแหวนล็อคสลักและแหวนรอง Belleville จึงขึ้นอยู่กับสิ่งนี้
การบำบัดความร้อนด้วยการตกตะกอนทำอะไรได้จริง
กลไกนี้ไม่ได้เกี่ยวกับการทำให้โลหะแข็งแกร่งขึ้นโดยผ่านงานเย็นหรือการเปลี่ยนรูปมาร์เทนไซต์ ในทางกลับกัน โลหะผสมจะถูกบังคับให้ปล่อยตะกอนที่ละเอียดมากภายในโครงสร้างผลึกของมันแทน อนุภาคเหล่านั้นขัดขวางการเคลื่อนที่ของการเคลื่อนที่ - ข้อบกพร่องระดับจุลภาคที่ทำให้โลหะโค้งงอและให้ผลผลิต อุปสรรคมากขึ้นหมายถึงความแข็งแกร่งที่สูงขึ้น
สำหรับส่วนประกอบตัวยึด สิ่งนี้ให้ประโยชน์ที่วัดได้สามประการ:
- ขีดจำกัดความยืดหยุ่นที่สูงขึ้น — ชิ้นส่วนจะสปริงกลับสู่รูปร่างเดิมหลังจากการโก่งตัวซ้ำๆ ซึ่งเป็นสิ่งที่แหวนล็อคสลักต้องทำทุกครั้งที่กางและติดตั้ง
- โหลดแคลมป์ที่มั่นคง — ความต้านทานต่อการผ่อนคลายความเครียดช่วยให้แหวนรองสปริงแน่นที่อุณหภูมิการทำงานสูงถึงประมาณ 300°ซ ขึ้นอยู่กับเกรด
- อายุความเหนื่อยล้ายาวนานขึ้น — ตะกอนที่ละเอียดและกระจายตัวสม่ำเสมอจะชะลอการเริ่มต้นการแตกร้าวภายใต้การสั่นสะเทือนแบบวน
ความแข็งแรงของผลผลิตจะเพิ่มขึ้นเหนือสภาวะการอบอ่อนในโลหะผสมทั่วไปที่แข็งตัวตามอายุ
ขีดจำกัดการทำงานโดยประมาณสำหรับเหล็กสปริงชุบแข็งตามอายุก่อนที่จะเร่งการผ่อนคลายความเครียด
การเสื่อมสภาพทำให้เกิดการเปลี่ยนแปลงขนาดน้อยที่สุด โดยรักษาความคลาดเคลื่อนของร่องพอดีของการประทับที่แม่นยำ
การบำบัดความร้อนด้วยการตกตะกอนสามขั้นตอน
ขั้นที่ 1 — การบำบัดด้วยสารละลาย
ชิ้นส่วนจะถูกให้ความร้อนในช่วงอุณหภูมิที่องค์ประกอบของโลหะผสมทั้งหมดจะละลายเป็นสารละลายของแข็งตัวเดียว สำหรับแถบสปริงคาร์บอน โดยทั่วไปจะมีอุณหภูมิอยู่ที่ 780–880°C; สำหรับเหล็กสเตนเลสชุบแข็งด้วยการตกตะกอน สูงถึงประมาณ 1,065°C สำหรับอะลูมิเนียมอัลลอยด์ 470–500°C ระยะเวลาในการยึดต้องนานพอที่จะทำให้โครงสร้างเป็นเนื้อเดียวกัน แต่สั้นพอที่จะหลีกเลี่ยงการเจริญเติบโตของเมล็ดพืช สำหรับส่วนประกอบที่มีการประทับตรา ขั้นตอนนี้ยังผ่อนคลายความเครียดภายในที่เกิดจากการตัดเฉือนและการขึ้นรูปอีกด้วย
ขั้นที่ 2 – การดับ
การระบายความร้อนอย่างรวดเร็วจะดักจับองค์ประกอบที่ละลายเหล่านั้นให้เข้าที่ ทำให้เกิดสารละลายของแข็งที่มีความอิ่มตัวสูง เมื่อถึงจุดนี้ โลหะจะแข็งกว่าการอบอ่อนแต่ไม่มีจุดแข็งขั้นสุดท้ายเลย ตัวกลางสำหรับดับมีตั้งแต่น้ำและน้ำมัน ไปจนถึงสารละลายโพลีเมอร์หรือลมบังคับ ส่วนที่บาง เช่น วงแหวนล็อคสลักและแหวนรองจะเย็นลงอย่างรวดเร็ว แต่การดับยังคงต้องได้รับการควบคุมเพื่อหลีกเลี่ยงการบิดเบี้ยวหรือการแตกร้าว
ขั้นที่ 3 — การแก่ชรา
การอุ่นซ้ำแบบควบคุมที่อุณหภูมิต่ำกว่า โดยทั่วไปจะอยู่ระหว่าง 150°C ถึง 500°C ขึ้นอยู่กับโลหะผสม ช่วยให้องค์ประกอบที่ละลายละลายเกิดนิวเคลียสและเติบโตเป็นตะกอนที่มีขนาดเล็กมาก อายุน้อยทำให้ความแข็งแรงไม่ได้รับการพัฒนา อายุที่มากเกินไปจะทำให้อนุภาคหยาบและทำให้วัสดุนิ่มลง การควบคุมอุณหภูมิเวลาที่แม่นยำคือสิ่งที่แยกตัวบำบัดความร้อนที่เชื่อถือได้ออกจากเครื่องคาดเดา
เปรียบเทียบอย่างไร: การตกตะกอนแข็งตัวกับเส้นทางอื่นๆ
การเลือกการอบชุบด้วยความร้อนเป็นการตัดสินใจทางวิศวกรรมซึ่งขึ้นอยู่กับรูปร่าง ความหนา และน้ำหนักบรรทุกของผลิตภัณฑ์ การเปรียบเทียบด้านล่างนี้สรุปเส้นทางทั่วไปที่ผู้ผลิตอุปกรณ์ยึดสามารถใช้ได้
การตอบสนองของวัย: จุดสูงสุดที่ซ่อนอยู่
โลหะผสมที่แข็งตัวตามอายุทุกชิ้นจะมีความแข็งสูงสุด และวิธีเดียวที่จะค้นหาได้คือการเก็บตัวอย่างชิ้นส่วนตามเวลาและอุณหภูมิ แผนภูมิด้านล่างแสดงการตอบสนองตามอายุโดยทั่วไปสำหรับแถบเหล็กสปริงที่อุณหภูมิ 350°C หลังจากการชุบแข็ง ความแข็งจะเพิ่มขึ้นเมื่อมีการตกตะกอนละเอียด จากนั้นจะลดลงเมื่ออนุภาคหยาบ
นี่คือตัวบ่งชี้ที่ซ่อนอยู่ซึ่งผู้ซื้อส่วนใหญ่ไม่เคยถามถึง วัสดุที่มีอายุต่ำกว่าเกณฑ์อาจผ่านการทดสอบความแข็งขั้นต่ำ แต่ยังขาดขีดจำกัดความยืดหยุ่นเต็มที่ซึ่งออกแบบไว้ในผลิตภัณฑ์ วัสดุที่มีอายุมากเกินไปอาจเสี่ยงต่อความล้มเหลวจากความเหนื่อยล้าตั้งแต่เนิ่นๆ ซัพพลายเออร์ที่รับผิดชอบจะติดตามเส้นโค้งสำหรับแต่ละชุดและจัดทำเอกสารกรอบเวลาการหมดอายุตามจริง
โดยที่ชิ้นส่วนที่แข็งตัวจากการตกตะกอนมีความสำคัญมากที่สุด
อุตสาหกรรมที่ต้องการใช้ตัวยึดมากที่สุดนั้นเป็นอุตสาหกรรมเดียวกับที่ขับเคลื่อนข้อกำหนดคุณสมบัติด้านความร้อนแบบตกตะกอน การกระจายด้านล่างนี้แสดงถึงการใช้ส่วนประกอบเหล็กสปริงชุบแข็งตามอายุโดยทั่วไปทั่วทั้งภาคอุตสาหกรรม
ในระบบส่งกำลังและข้อต่อ CV ของยานยนต์ วงแหวนล็อคสลักภายนอก DIN 471 สำหรับเพลาจะต้องรักษาการยึดเกาะในแนวรัศมีผ่านรอบการโหลดรอบต่อนาทีสูงหลายล้านรอบ ในกังหันลม ตัวเรือนกระปุกเกียร์ต้องมีการยึดด้านข้างของรูที่ทนทานต่อทั้งการสั่นสะเทือนและอุณหภูมิของสารหล่อลื่น ในเครื่องจักรก่อสร้าง แหวนสปริงต้องเก็บพรีโหลดไว้นานหลายทศวรรษโดยไม่ต้องขันแน่นตามกำหนด
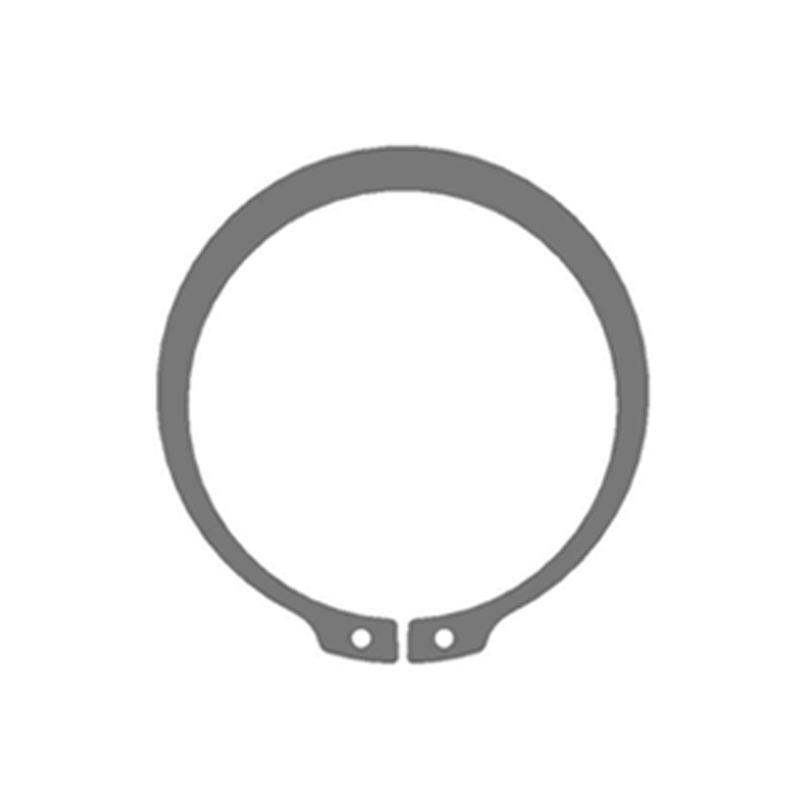
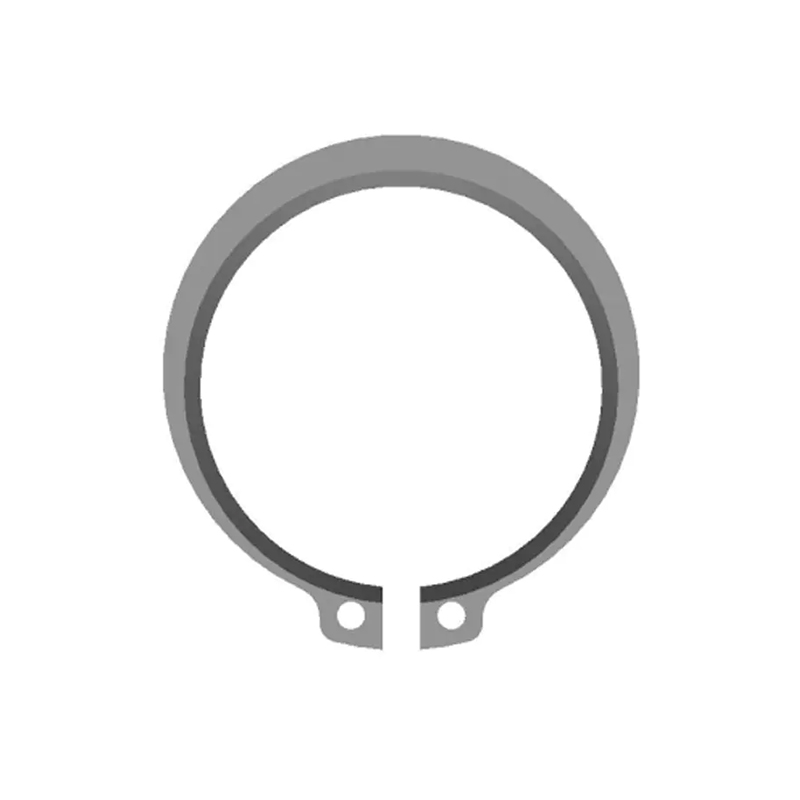
 แหวนล็อคสลักภายนอก DIN 471 สำหรับการยึดเพลา วงแหวนล็อคสลักภายนอกเหล่านี้ป้องกันการเคลื่อนตัวของแกนบนเพลาด้วยวัสดุ เช่น 65Mn และสแตนเลส และการปรับสภาพพื้นผิว เช่น ฟอสเฟตและการชุบสังกะสี เหมาะสำหรับยานยนต์และกังหันลมที่มีรอบหมุนสูง ซึ่งการยึดเกาะในแนวรัศมีและความต้านทานการสั่นสะเทือนเป็นสิ่งสำคัญ ดูผลิตภัณฑ์ →
การระบุตัวยึดที่แข็งตัวด้วยการตกตะกอน: คู่มือปฏิบัติ
ผู้ซื้อและวิศวกรออกแบบมักจะให้ความสำคัญกับราคาและระยะเวลาในการผลิต แต่ข้อกำหนดของการอบชุบด้วยความร้อนคือสิ่งที่กำหนดอายุการใช้งาน ทำงานตามห้าขั้นตอนต่อไปนี้ และคุณจะมีข้อกำหนดการจัดซื้อจัดจ้างที่คงอยู่เมื่อสัมผัสกับความเป็นจริง
กำหนดเงื่อนไขการบริการ
บันทึกช่วงอุณหภูมิในการทำงาน รอบการโหลด และระดับการสั่นสะเทือน อินพุตทั้งสามนี้ตัดสินใจว่าเหล็กกล้าสปริงคาร์บอน 50CrV4 หรือเกรดสเตนเลสชุบแข็งแบบตกตะกอนมีความเหมาะสมหรือไม่
เลือกใช้วัสดุและมาตรฐาน
จับคู่เกรดกับมาตรฐานที่เกี่ยวข้อง — DIN 471 และ DIN 472 สำหรับแหวนล็อคสลัก, DIN 2093 สำหรับแหวนรอง Belleville, DIN 988 สำหรับแหวนล็อคแบบเรียบ มาตรฐานจะกำหนดช่วงความแข็ง ขนาด และวิธีการทดสอบ
กำหนดเกณฑ์การยอมรับ
ตกลงเรื่องหน้าต่างความแข็ง โหลดทดสอบ และสภาพพื้นผิว สำหรับแหวนล็อคสลัก ความทนทานต่อร่องพอดีและการโก่งตัวเต็มที่โดยไม่ต้องติดตั้งถาวรนั้นไม่สามารถต่อรองได้
ตรวจสอบการควบคุมกระบวนการ
สอบถามว่าผู้ผลิตควบคุมกราฟอายุสำหรับทุกชุดการผลิตอย่างไร เต็ม การผลิตภายใน — ตั้งแต่การรีดและการปั๊มไปจนถึงการอบชุบด้วยความร้อนไปจนถึงการคัดแยกด้วยแสง — ทำให้วงจรป้อนกลับสั้นลงและปรับปรุงความสม่ำเสมอ
เอกสารความต้องการ
ขอใบรับรองวัสดุ รายงานการทดสอบความแข็ง และบันทึกการตรวจสอบขนาด การรับรองอย่างเป็นอิสระจากศูนย์ทดสอบของซัพพลายเออร์ช่วยเพิ่มความมั่นใจอย่างแท้จริง
เมื่อการใช้งานเป็นแบบดุมหรือรูตัวเรือน วงแหวนภายใน DIN 472 ยังคงเป็นคำตอบมาตรฐานสำหรับการยึดตลับลูกปืนและส่วนประกอบที่มีข้อจำกัดในการถอดแยกชิ้นส่วน
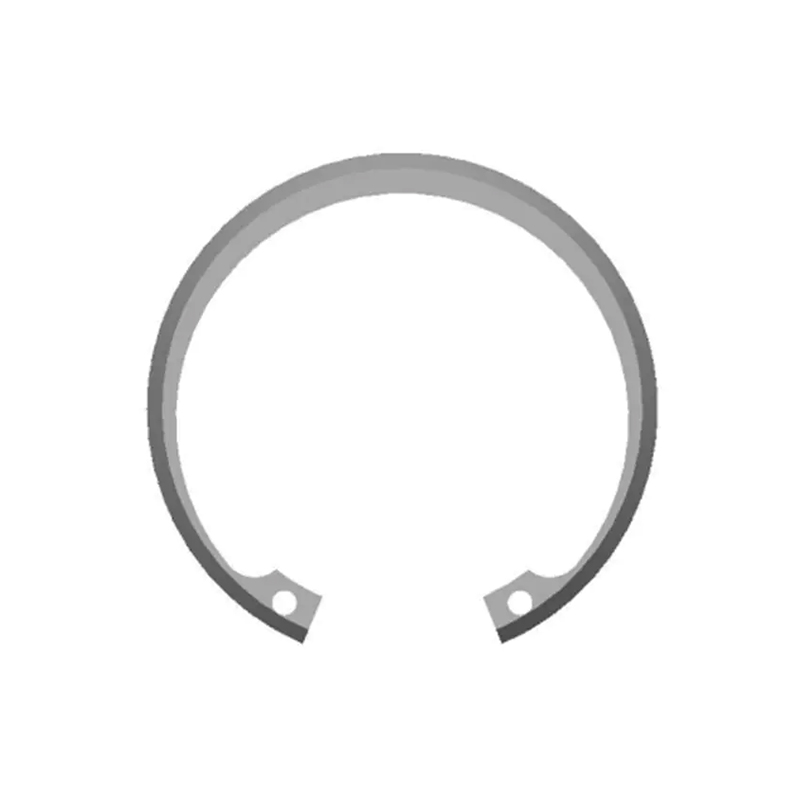
 แหวนล็อคสลักภายใน DIN 472 สำหรับการเก็บรู ออกแบบมาสำหรับการติดตั้งในร่องภายใน วงแหวนล็อคเกลียวเมตริกเหล่านี้จำกัดการเคลื่อนที่ตามแนวแกนของส่วนประกอบในรู มีให้เลือกทั้งแบบเหล็กกล้าคาร์บอนและสเตนเลสพร้อมการปรับสภาพพื้นผิวมาตรฐาน เหมาะอย่างยิ่งสำหรับการยึดตลับลูกปืนซึ่งมีข้อจำกัดในการถอดแยกชิ้นส่วน ดูผลิตภัณฑ์ →
สำหรับการออกแบบที่ต้องการพรีโหลดสูงและคาดเดาได้ในซองที่แน่น แหวนรองสปริง Belleville รับน้ำหนักสูงตามมาตรฐาน DIN 2093 จะให้อัตราสปริงแบบก้าวหน้า — แต่เฉพาะในกรณีที่แถบมีอายุจนถึงความแข็งสูงสุดที่ตรวจสอบแล้วเท่านั้น
 แหวนรองสปริง Belleville โหลดสูง DIN 2093 สปริงจานทรงกรวยเหล่านี้ให้อัตราสปริงแบบก้าวหน้าและรักษาพรีโหลดไว้ในซองที่แน่น ผลิตจากเหล็กสปริงเช่น 51CrV4 ให้ระยะชักต่ำพร้อมแรงชดเชยสูง ป้องกันการคลายตัวและดูดซับแรงกระแทกในอุปกรณ์เครื่องกลและอิเล็กทรอนิกส์ ดูผลิตภัณฑ์ →
การบำรุงรักษา การตรวจสอบ และการปฏิบัติตามข้อกำหนด
การตัดสินใจเรื่องการบำบัดความร้อนไม่ได้สิ้นสุดที่ประตูโรงงาน วิธีจัดเก็บ ติดตั้ง ชุบ และตรวจสอบส่วนประกอบจะเป็นตัวกำหนดว่าข้อดีทางโลหะวิทยายังคงอยู่หรือไม่
- ห้ามนำแหวนล็อคหรือแหวนล็อคกลับมาใช้ซ้ำ แหวนที่กางออกเพื่อถอดออกได้รับความเค้นเกินขีดจำกัดความยืดหยุ่นแล้ว การติดตั้งใหม่ทำให้เกิดความล้มเหลวเมื่อยล้า
- อบหลังจากชุบ ไฮโดรเจนที่เกิดขึ้นระหว่างการชุบด้วยไฟฟ้าอาจทำให้เกิดการแตกหักล่าช้าในเหล็กที่มีความแข็งสูง การอบหลังจานที่อุณหภูมิ 190–220°C เป็นเวลาอย่างน้อยสี่ชั่วโมงถือเป็นแนวทางปฏิบัติมาตรฐาน
- ตรวจสอบความแข็งในการตรวจสอบที่เข้ามา การทดสอบความแข็งแบบพกพากับชุดตัวอย่างจะตรวจจับอายุที่ต่ำกว่าและอายุที่มากเกินไปก่อนที่ชิ้นส่วนจะถึงสายการผลิต
- ยืนยันการตรวจสอบย้อนกลับ ปฏิสัมพันธ์ระหว่าง การตัดสินใจเกี่ยวกับการบำบัดความร้อนและการเคลือบผิว สามารถเปลี่ยนความต้านทานการกัดกร่อนและความล้าในลักษณะที่ใบรับรองแบทช์ควรจัดทำเป็นเอกสาร
ความคาดหวังในการปฏิบัติตามกฎระเบียบก็เข้มงวดเช่นกัน ผู้ซื้อร้องขอคำชี้แจงวัสดุที่ยืนยันการปฏิบัติตาม REACH และ RoHS เพิ่มมากขึ้น รวมถึงรายงานผลการทดสอบจากห้องปฏิบัติการที่ได้รับการรับรอง ศูนย์ทดสอบภายในที่ได้รับการรับรองจาก CNAS ช่วยลดภาระด้านเอกสารและลดระยะเวลาการอนุมัติสำหรับซัพพลายเออร์รายใหม่
การบำบัดความร้อนด้วยการตกตะกอนไม่ใช่พิธีกรรมทางโลหะวิทยาที่ลึกลับ มันเป็นกระบวนการที่วัดผลและควบคุมได้ ความแตกต่างที่แท้จริงระหว่างแหวนยึดแบบพรีเมียมและความล้มเหลวก่อนกำหนดคือกระบวนการนั้นได้รับการระบุ ติดตาม และยืนยันหรือไม่ ก่อนที่คุณจะอนุมัติซัพพลายเออร์อุปกรณ์ยึด ให้สอบถามว่าพวกเขาชุบแข็งวัสดุอย่างไร อายุรับประกันความแข็งระดับใด และพิสูจน์ได้อย่างไร คำตอบจะบอกคุณได้มากกว่าราคาต่อพัน